+86-536-7951951


Індивідуальне виробництво чавунних комплектуючих: ціни та терміни у 2026
2026-08-17
- Індивідуальне виробництво чавунних комплектуючих: ціни, терміни та технології у 2026 році
- Що таке індивідуальне виробництво чавунних комплектуючих та його відмінність від серійного
- Де застосовується індивідуальне виробництво: галузеві кейси та досвід лідерів ринку
- Фактори формування ціни у 2026 році
- Як вибрати постачальника: критерії E-E-A-T для промислових закупівель
- Який чавун вибрати?
- Типові помилки при замовленні лиття
- FAQ: Часті питання з індивідуального лиття
- Висновок та рекомендації щодо розміщення замовлення
Індивідуальне виробництво чавунних комплектуючих: ціни, терміни та технології у 2026 році
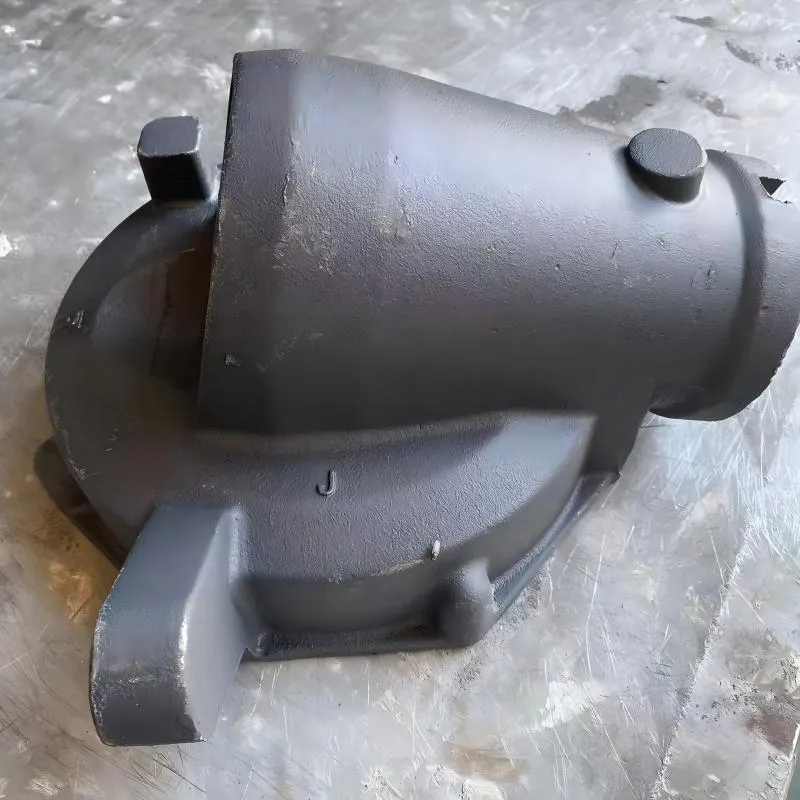
Індивідуальне виробництво чавунних комплектуючиху 2026 році є високотехнологічним процесом лиття за кресленнями замовника, що дозволяє отримувати деталі складної геометричної форми із заданими механічними властивостями. На відміну від серійного випуску, цей підхід забезпечує гнучкість у виборі марок чавуну (СЧ, ВЧ, КЧ), точність розмірів до ISO 8062 CT7-CT9 та адаптацію під специфічні умови експлуатації: високі навантаження, абразивне зношування або термічні цикли. Для промислових підприємств ключова цінність полягає у зниженні залежності від стандартних каталожних рішень та оптимізації ланцюжків поставок.
Вартість виготовлення варіюється від 150 до 450 рублів за кілограм готового виробу в залежності від складності моделі, тиражу та обраного методу формування. Терміни виконання замовлень на досвідчені партії становлять 14–25 робочих днів, включаючи розробку конструкторської документації та виготовлення оснастки. Цей огляд детально розбирає економічні та технічні аспекти замовлення ливарної продукції в поточних ринкових умовах, допомагаючи інженерам та закупникам уникнути типових помилок при виборі підрядника.
Що таке індивідуальне виробництво чавунних комплектуючих та його відмінність від серійного
Під терміноміндивідуальне виробництво чавунних комплектуючихрозуміється цикл створення металевих виробів одиничного чи дрібносерійного характеру, де кожна партія чи навіть одинична деталь виготовляється під конкретні технічні вимоги клієнта. У 2026 році цей сегмент ринку зазнав значної трансформації завдяки впровадженню адитивних технологій у створення ливарних моделей та автоматизації контролю якості.
Головна відмінність від масового виробництва полягає в економіці процесу. При серійному лиття основні витрати амортизуються на мільйони одиниць продукції, що робить ціну однієї деталі вкрай низькою, але потребує величезних початкових вкладень у постійне оснащення. Індивідуальне замовлення, навпаки, передбачає:
- Виготовлення тимчасової або постійної оснастки під конкретне креслення.
- Гнучке налаштування хімічних складів металу (модифікування).
- Відсутність потреби закуповувати надлишки товару (Just-in-Time логістика).
- Можливість внесення інженерних правок між партіями.
Для B2B-сектору це означає перехід від стратегії "купити те, що є" до стратегії "виконати те, що потрібно". Це особливо актуально для машинобудування, енергетики та важкого обладнання, де відмова стандартної деталі може призвести до простої лінії вартістю мільйони рублів.
Ключові технологічні процеси 2026 року
Сучасне ливарне виробництво використовує кілька основних методів, вибір яких безпосередньо впливає на підсумкову ціну та якість поверхні:
- Лиття в піщано-глинисті форми (зелена піщана суміш).Найдоступніший метод для великих деталей (від 50 кг). Забезпечує хорошу газопроникність, але вимагає подальшої механічної обробки через шорсткість поверхні Ra 12.5-25.
- Лиття по моделях, що випалюються (V-process).Використовується середніх партій. Дозволяє отримувати чистішу поверхню і високу точність, знижуючи обсяг стружки при подальшій токарній або фрезерній обробці.
- Лиття в холоднокатовані самозатвердювальні суміші (ХКС/No-Bake).Стандарт для відповідальних деталей складної конфігурації. Забезпечує високу стабільність розмірів та мінімальну ливарну напругу, що критично для корпусів насосів та редукторів.
- Відцентрове лиття.Застосовується виключно для труб, гільз та втулок. Структура металу виходить безпористою і однорідною, що підвищує тиск середовища до 16–25 МПа.
Де застосовується індивідуальне виробництво: галузеві кейси та досвід лідерів ринку
Запит наіндивідуальне виробництво чавунних комплектуючихформується різними секторами промисловості. Розуміння специфіки застосування допомагає правильно сформулювати технічні вимоги (ТЗ) та вибрати оптимальну марку матеріалу. Яскравим прикладом успішної інтеграції високих технологій лиття у спеціалізоване виробництво є досвід компаніїТОВ «Шаньдун Цзяшен Машинобудівна Компанія».
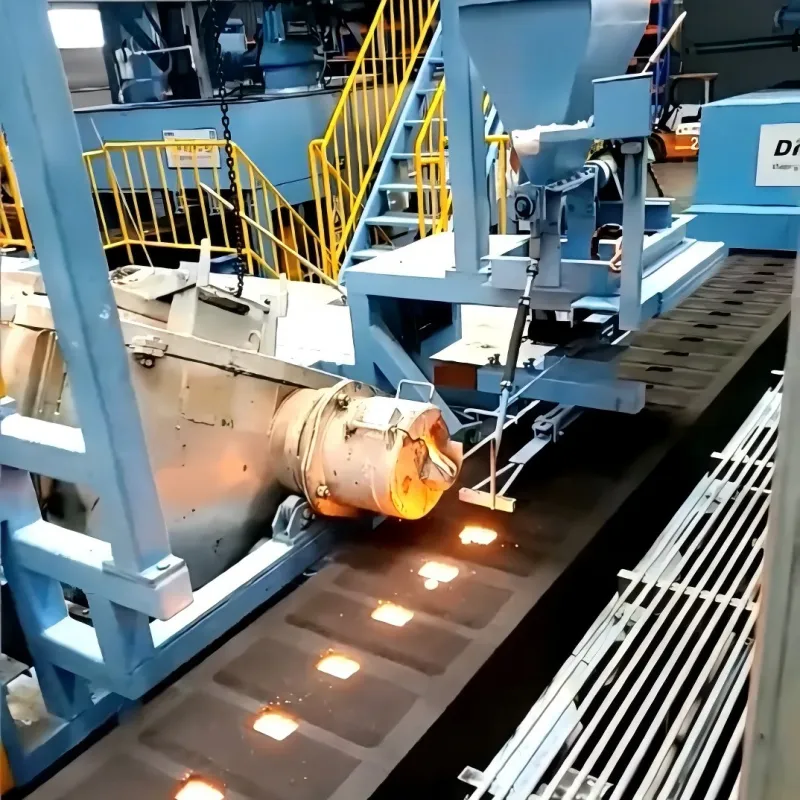
Розташоване в місті Вейфан (провінція Шаньдун), це підприємство, засноване на базі досвіду ТОВ «Вейфан Цзяшен» (з 2009 року), демонструє, як спеціалізація на високоміцному чавуні з кулястим графітом (ВЧ/QT450-12) дозволяє створювати наднадійні компоненти. Виробнича база площею понад 10 000 м² оснащена передовими автоматичними лініями формування Disa416 та Бенчуан 418, а також інтелектуальними системами підготовки сумішей. Річний обсяг виробництва в 11 000 тонн досягається завдяки суворому контролю всіх етапів: від плавки в енергозберігаючих електропечах до фінішного електростатичного фарбування.
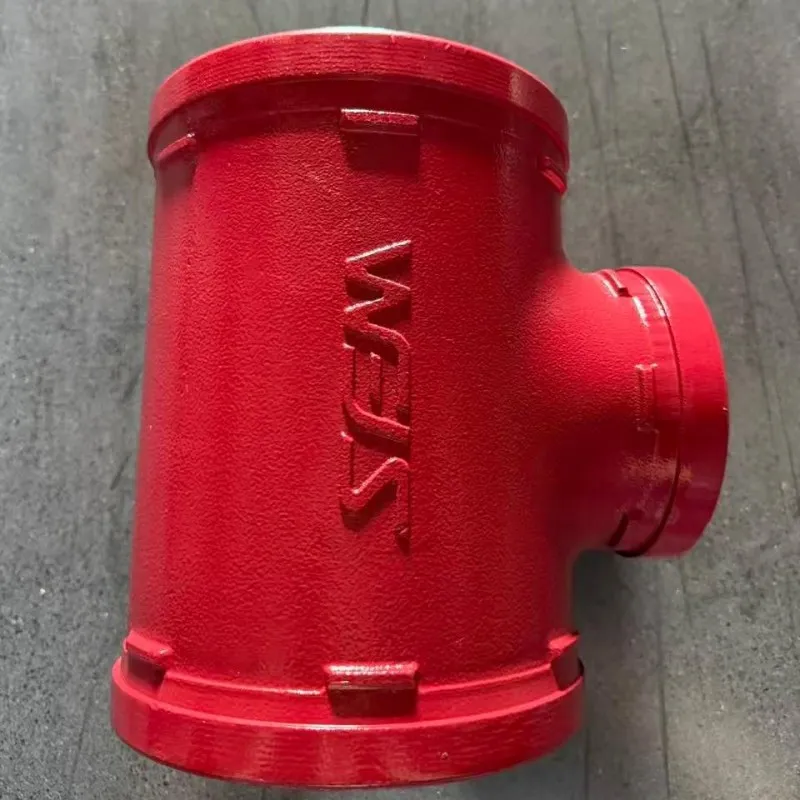
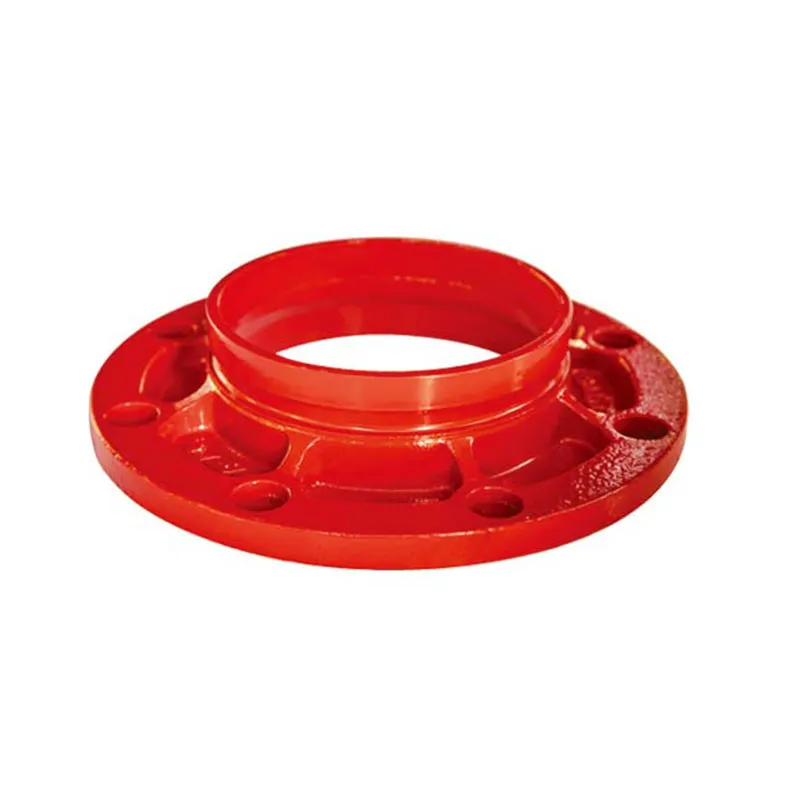
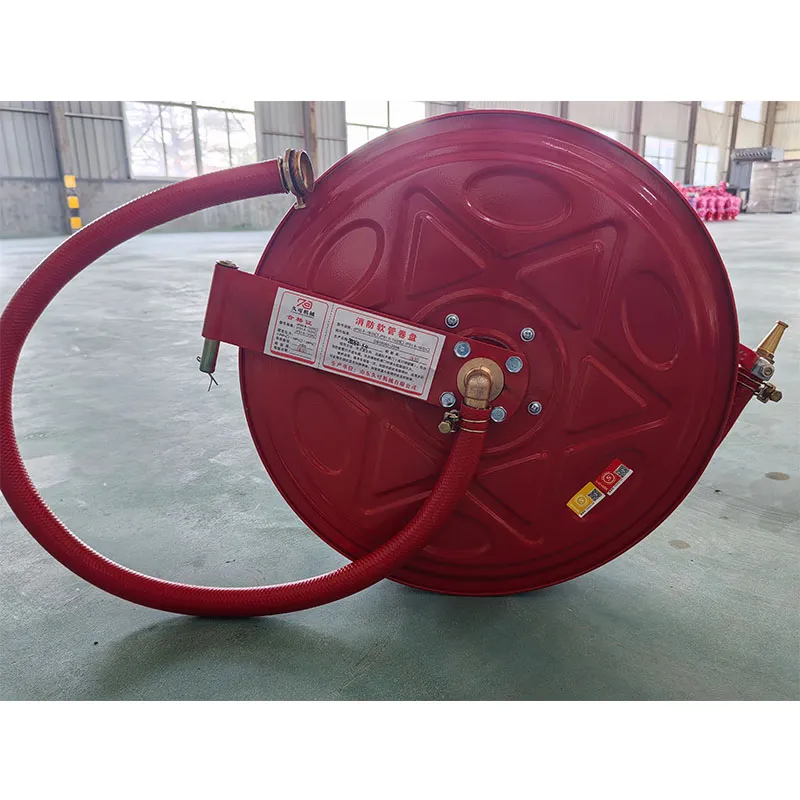
Продукція «Шаньдун Цзяшен», що включає фітинги з гравулками, спринклерні системи (ZSFY, ZSTMB-T80, ESFR) і пожежні гідранти, працює під тиском до 2,5 МПа. Успіх компанії обумовлений не тільки наявністю сертифікатів CCCF та відповідністю стандартам GB5135.11, а й здатністю адаптувати параметри лиття під жорсткі вимоги герметичності та вібростійкості. Використання ущільнень з EPDM-каучуку та кріплення класу міцності 8.8 у поєднанні з якісним литтям корпусу показує, наскільки важливим є комплексний підхід до виробництва чавунних вузлів для систем водопостачання та пожежогасіння.
Енергетика та турбобудування
У цій галузі критично важлива термостійкість та здатність демпфувати вібрації. Чавунні корпуси турбін, опори генераторів та фундаментні плити виготовляються із сірого чавуну СЧ20–СЧ25. Приклад: заміна зношеного корпусу ГЕУ насоса на ТЕЦ. Стандартна деталь не підходить через змінені параметри потоку після модернізації агрегату. Індивідуальне лиття дозволило змінити геометрію проточної частини, підвищивши ККД насоса на 3.5% при температурі робочого середовища до 120°C.
Гірничодобувна промисловість та металургія
Тут головними ворогами є абразивне зношування та ударні навантаження. Використовуються високохромисті чавуни або чавун із кулястим графітом (ВЧ50, ВЧ60). Типове завдання: виготовлення била дробарки або футерування млина. Термін служби стандартної деталі складав 400 годин. Після індивідуального проектування зі збільшенням товщини стінки в зонах максимального зносу та легування хромом (до 1.5%) ресурс вузла зріс до 650 годин, що знизило простої на ремонт на 20%.
Верстатобудування та робототехніка
Для станин верстатів з ЧПУ та баз роботів-маніпуляторів потрібен матеріал із високим коефіцієнтом внутрішнього тертя (демпфуванням). Сірий чавун СЧ15-СЧ20 тут незамінний. Індивідуальне виробництво дозволяє створювати складні внутрішні канали для охолодження шпинделів або прокладання кабелів безпосередньо в тілі виливки, що неможливо при зварювальній конструкції зі сталі.
Фактори формування ціни у 2026 році
Вартістьіндивідуального виробництва чавунних комплектуючихне є лінійною функцією ваги. У 2026 році ціноутворення складається з наступних компонентів, кожен із яких підлягає оптимізації:
| Параметр | Вплив на вартість | Коментар інженера |
|---|---|---|
| Вага виливки | Базовий множник | Чим менша деталь, тим вище ціна за 1 кг через фіксовані витрати на плавку та формування. |
| Коефіцієнт складності | +15% … +60% | Наявність тонких стінок (<5 мм), внутрішніх порожнин, різьбових отворів у лиття. |
| Точність ГОСТ/ISO | +10% … +30% | Перехід від класу точності CT12 до CT8 подвоює вартість оснастки та контролю. |
| Обсяг партії | Назад пропорційно | Партія 10 шт. коштуватиме у 2-3 рази дорожче за одиницю, ніж партія 1000 шт. |
| Постобробка | +20% … +50% | Термообробка (відпал, загартування), галтування, фарбування, хутрообробка. |
Що приховано у кошторисі?
Часто замовники звертають увагу лише на ціну металу, забуваючи про вартість моделі. Для індивідуального виробництва часто використовується 3D-друк піщаних форм або моделей, що виплавляються, що виключає витрати на дороге металеве оснащення для перших зразків. Однак, якщо тираж перевищує 500 штук, виготовлення алюмінієвої або сталевої модельної плити стає економічно виправданим, знижуючи собівартість кожної одиниці на 15-20%.
Приклад розрахунку:Виливка "Корпус редуктора", вага 45 кг, матеріал ВЧ40, партія 20 шт.
- Вартість металу та плавки: 180 руб/кг.
- Виготовлення 3D-моделі для лиття: 25 000 руб (одноразово).
- Формування та заливання: 60 руб/кг.
- Термообробка та очищення: 40 руб/кг.
Разом за одиницю: ~14500 руб. У разі збільшення партії до 100 шт. ціна впаде до ~12800 руб за рахунок амортизації моделі.
Як вибрати постачальника: критерії E-E-A-T для промислових закупівель
Вибір підрядника дляіндивідуального виробництва чавунних комплектуючихповинен базуватись на перевірці технічної компетенції, а не лише на ціні. В умовах 2026 року ринок перенасичений посередниками, які не мають власного виробництва. Щоб уникнути ризиків, використовуйте наступний чек-лист:
- Наявність своєї лабораторії.Постачальник повинен проводити спектральний аналіз розплаву та механічні випробування зразків-свідків. Вимагайте протоколи випробувань на розтягування та твердість (за Брінеллем) для вашої партії.
- Парк обладнання.Уточніть, які методи формування доступні. Наявність ліній HWS, Disa чи аналогів свідчить про можливість роботи з високою точністю. Відсутність власних печей (індукційних чи вагранок) – червоний прапор.
- Інженерний відділ.Здатність постачальника провести DFM-аналіз (Design for Manufacturing). Хороший інженер вкаже на місця, де товщина стінки недостатня для заповнення формою, або запропонує додати ливарні ухили там, де їх не передбачили.
- Референс-лист та сертифікація.Запросіть приклади подібних деталей. Наявність сертифікатів ISO 9001, ISO 14001 та галузевих допусків (наприклад, пожежної безпеки чи тиску) підтверджує зрілість процесів. Наприклад, продукція таких виробників, як Шаньдун Цзяшен, проходить суворі типові випробування в національних центрах контролю якості, що є гарантом надійності для кінцевого споживача.
Логістика та експортні обмеження
При роботі з виробниками у 2026 році важливо враховувати логістичні плечі. Чавунні виливки мають високу питому вагу, тому вартість доставки може становити до 15–20% вартості вантажу. Оптимально вибирати виробника в межах розумної транспортної доступності або працювати з компаніями, які мають налагоджені канали постачання та OEM-підтримку. Також уточнюйте наявність сертифікатів відповідності (ТР ТС, GB, UL та ін) для вашої продукції, якщо вона підлягає обов'язковій сертифікації.
Який чавун вибрати?
Неправильний вибір марки чавуну - найчастіша причина передчасного виходу деталі з ладу. Нижче наведено порівняння основних типів чавуну, що використовуються в індивідуальному виробництві.
| Марка чавуну | Структура графіту | Межа міцності (МПа) | Основне застосування | Оброблюваність |
|---|---|---|---|---|
| СЧ15, СЧ20 (Сірий) | Пластинчастий | 150–200 | Станини, корпуси, кришки, диски гальмівні. | Відмінна |
| ВЧ40, ВЧ50 (Високоміцний) | Кулястий | 400–500 | Колінвали, шестерні, труби під тиском, деталі з ударними навантаженнями, фітинги. | Хороша (вимагає якісного інструменту) |
| КЧ30-6 (Ковкий) | Пластівці | 300 | Фітинги, гаки, картери задніх мостів, невеликі деталі складної форми. | Гарна |
| Антифрикційний (АЧС) | Пластинчастий + присадки | Залежить від основи | Втулки ковзання, напрямні, підшипники. | Середня |
Інженерна думка:Не завжди варто переплачувати за ВЧ (високоміцний чавун). Якщо деталь працює на стиск і вібрацію (наприклад, опора верстата), сірий чавун СЧ20 впорається краще завдяки своїм властивостям, що демпфують. ВЧ має менше внутрішнє тертя, що може призвести до резонансу в деяких конструкціях. Однак для систем під тиском (як у випадку із продукцією для пожежогасіння) ВЧ40-12 є безальтернативним стандартом надійності.
Типові помилки при замовленні лиття
Аналіз бракованих партій за останні 3 роки виявив такі системні помилки замовників:
- Ігнорування усадки.Креслення деталі робиться без урахування ливарної усадки (для чавуну 0.8-1.2%). Модельний майстер робить модель більшою, але якщо конструктор не погодив припуски, розміри можуть «плисти» після термообробки.
- Недостатні радіуси заокруглень.Гострі кути всередині виливки створюють концентрацію напруги і призводять до тріщин при охолодженні. Мінімальний радіус має бути не менше 3-5 мм.
- Невірна вказівка місць знімання.Замовник вимагає ідеальної поверхні там, де знаходяться сліди від стрижнів або литникової системи. Необхідно заздалегідь визначити «неробочі» зони розміщення елементів ливарної системи.
- Відсутність вимог до неруйнівного контролю (ПК).Для відповідальних деталей обов'язково вказуйте необхідність УЗК (ультразвукового контролю) чи капілярної дефектоскопії. Зовнішній вигляд не гарантує відсутність внутрішніх раковин.
FAQ: Часті питання з індивідуального лиття
П: Який мінімальний тираж дляіндивідуального виробництва чавунних комплектуючих?
В: Технічно можна виготовити 1 штуку. Проте економічно доцільно розпочинати від 5–10 штук, щоб розподілити витрати на підготовку виробництва та плавку. Для 3D-друку форм мінімальна партія може бути одиничною.
П: Чи можна отримати виливок одразу з потрібним класом точності, без хутраобробки?
В: Так, при використанні методів лиття в ХКС або за моделями, що виплавляються, можна досягти класів точності CT7-CT8. Однак функціональні поверхні (посадкові місця підшипників, ущільнення) все одно вимагають шліфування або токарної обробки для досягнення необхідної шорсткості Ra 1.6–3.2.
П: Скільки часу займає розробка нової моделі?
Відповідь: Створення 3D-моделі та її друк для лиття займає 3-5 днів. Виготовлення традиційної дерев'яної або алюмінієвої моделі – від 10 до 20 днів. Загальний термін отримання першого зразка (перша стружка) зазвичай становить 20-25 днів.
П: Чи впливає сезонність на ціни та терміни?
В: Так. У літні місяці попит на лиття зазвичай вищий, а ефективність формувальних ліній може знижуватися через температурні режими сушіння піску. Плануйте великі замовлення на І та ІV квартали.
Висновок та рекомендації щодо розміщення замовлення
Індивідуальне виробництво чавунних комплектуючих2026 року — це не просто покупка металу, а інженерне партнерство. Успіх проекту залежить від якості вихідних даних (3D-моделей STEP/IGES, чітких ТУ) та вибору технології, адекватної призначенню деталі. Економія на етапі проектування моделі або контроль якості сировини неминуче призводить до зростання витрат на етапі експлуатації обладнання.
Для зниження ризиків ми рекомендуємо:
- Замовляти пробну партію перед запуском серії.
- Вимагати надання хімічного аналізу кожної плавки.
- Використовувати єдиного постачальника для комплексних вузлів, щоб уникнути проблем зі складання різнорідних деталей.
- Звертати увагу на наявність у виробника автоматизованих ліній та систем екологічного контролю (ІSO 14001), що свідчить про стабільність якості.
Якщо вам потрібний розрахунок вартості виливків за вашими кресленнями, аналіз можливості лиття або підбір аналога імпортної деталі, наші інженери готові провести безкоштовний аудит технічної документації.
Чи готові обговорити ваш проект?
Надішліть креслення або 3D-модель для попередньої оцінки вартості та термінів. Ми забезпечуємо повний цикл: від моделювання до постачання готових деталей.
→Отримати комерційну пропозицію та технічну консультацію