+86-536-7951951


Індивідуальне виготовлення комплектуючих систем пожежогасіння: ціни 2026
2026-08-17
- Індивідуальне виготовлення комплектуючих систем пожежогасіння: ціни 2026 та особливості замовлення
- Що таке індивідуальне виготовлення комплектуючих для систем пожежогасіння?
- Де використовується індивідуальне виготовлення комплектуючих для систем пожежогасіння
- Основні характеристики та вимоги до якості 2026р
- Як вибрати постачальника для індивідуального виробництва
- Лідери ринку: приклад комплексного підходу до виробництва
- Діапазон цін і фактори витрат у 2026 році
- Особливості логістики та експорту
- Порівняння: індивідуальне виробництво проти серійних аналогів
- Типові помилки при замовленні та використанні
- FAQ: запитання й відповіді
- Висновок та рекомендації щодо закупівлі
Індивідуальне виготовлення комплектуючих систем пожежогасіння: ціни 2026 та особливості замовлення
Індивідуальне виготовлення комплектуючих для систем пожежогасіння2026 – це складний інженерно-виробничий процес, спрямований на виготовлення нестандартних комплектуючих, трубопровідної арматури, розподільних колекторів і кріпильних елементів строго за кресленнями або технічним завданням замовника. На відміну від серійного виробництва стандартної арматури, такий підхід дозволяє адаптувати системи водяного, газового або порошкового пожежогасіння до унікальної геометрії промислових об’єктів, агресивних середовищ і підвищених вимог до гідравлічного опору. Актуальність даного напрямку обумовлена посиленням норм МНС РФ і міжнародних стандартів NFPA, а також необхідністю заміни імпортних комплектуючих в умовах санкційних обмежень.
Ключова цінність кастомізації – забезпечення герметичності з’єднань при екстремальних тисках (до 15–20 МПа для газових систем) та корозійної стійкості матеріалів. Для інженерів-проектувальників і покупців це означає можливість оптимізувати прокладку трубопроводу, зменшити вагу конструкції та скоротити час монтажу на 30–40%. Ціни на індивідуальне виготовлення в 2026 році розраховані на основі складності металообробки, класу чистоти поверхні та вимог сертифікації EAC/GOST. У цьому матеріалі детально розглядаються економічні та технічні аспекти замовлення нестандартних деталей, що допомагає уникнути типових помилок при виборі виконавця.
Що таке індивідуальне виготовлення комплектуючих для систем пожежогасіння?
Під терміноміндивідуальне виготовлення комплектуючих для систем пожежогасіннявідноситься до циклу робіт, який починається з зворотного проектування або розробки нового дизайну і закінчується випуском готової продукції малими або середніми серіями. Це не просто механічна обробка металу, а комплекс заходів щодо забезпечення пожежної безпеки за рахунок надійності фізичних компонентів системи.
У 2026 році ринок чітко сегментувався на постачальників стандартної продукції (муфти, ніпелі за DIN/ГОСТ) і виробників інженерних рішень. Останні працюють з такими елементами, як:
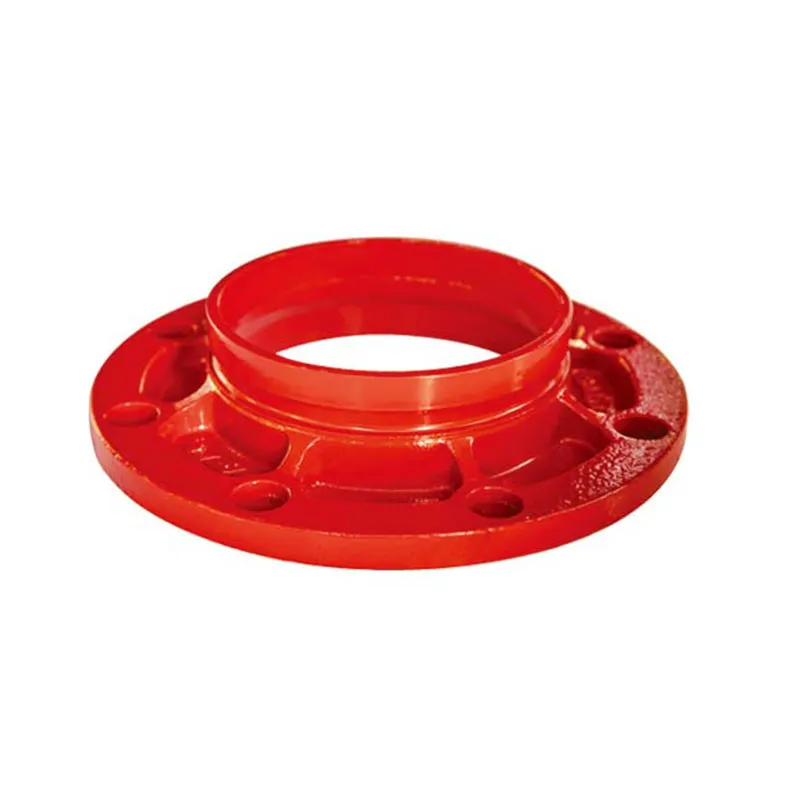
- Спеціальні фланцеві адаптери:Перехідники між трубопроводами різного діаметру і класу тиску, що вимагають прецизійної обробки поверхні для запобігання витоку газу (IG-541, Novec 1230).
- Розподільні гребінки (колектори):Зварні вузли складної геометрії, що об'єднують кілька напрямків подачі вогнегасної речовини. Для їх виготовлення необхідний контроль зварних швів за допомогою радіографії або ультразвуку.
- Кронштейни та сейсмостійкі кріплення:Елементи, розраховані на специфічні вібраційні навантаження обладнання, де стандартні хомути не забезпечують необхідної фіксації.
- Форсунки зі спеціальним кутом розпилення:Деталі, які вимагають точного свердління каналів (допуск ±0,05 мм) для формування правильної краплі води або газу.
Це важливо розумітиіндивідуальне виготовлення комплектуючих для систем пожежогасіннязавжди супроводжується пакетом виконавчої документації: паспортами якості, сертифікатами матеріалів (сталь, латунь, нержавіюча сталь) та актами гідровипробувань. Без цих документів здача об’єкта в експлуатацію неможлива.
Де використовується індивідуальне виготовлення комплектуючих для систем пожежогасіння
Попит на запчастини на замовлення продиктований специфікою об'єктів, що охороняються. Стандартні рішення часто не підходять для переоснащення (модернізації) старих заводів або для нових високотехнологічних комплексів. Давайте розглянемо ключові програми у 2026 році.
Нафтогазовий сектор і хімічна промисловість
Тут критична стійкість до корозії. Стандартна оцинкована сталь швидко руйнується в атмосферах, що містять сірководень або хлор. Індивідуальне виготовлення дозволяє використовувати хастеллой, титан або дуплексну сталь для клапанів і трійників. Наприклад, нафтопереробний завод повинен виготовити колектор діаметром 200 мм з десятьма вигинами під нестандартним кутом 37 градусів, щоб обійти існуючі технологічні лінії. Серійний завод не вироблятиме це, але місцевий цех з ЧПК може це зробити легко.
Центри обробки даних (ЦОД) і серверні
У дата-центрах використовуються системи газового пожежогасіння. Будь-який витік газу через неякісну різьблення або мікротріщини в шві призводить до фінансових втрат і ризику для обладнання. Окремі перехідники тут виготовляються з цілісного шматка (стрижня), щоб мінімізувати кількість зварних з'єднань. Потрібна обробка поверхні Ra 0,8, чого можна досягти лише шляхом точіння з наступним поліруванням.
Суднобудування та морські платформи
Морська вода та солоне повітря вимагають використання нержавіючої сталі AISI 316L. Крім того, простір на кораблях обмежений, тому трубопроводи прокладають по складних траєкторіях. Поширеною практикою є виготовлення гнутих труб з привареними фланцями за індивідуальними зразками. Похибка в геометрії на 2 мм може унеможливити встановлення в тісному машинному відділенні.
Енергетика (ТЕЦ, АЕС)
Для високих температур і тиску пари потрібні компоненти, здатні витримувати термічний удар. Індивідуальні компенсатори теплового розширення і спеціальні опори трубопроводів виготовляються з урахуванням розрахунків на міцність, наданих проектним інститутом.
Основні характеристики та вимоги до якості 2026р
При замовленнііндивідуальне виготовлення комплектуючих для систем пожежогасінняповинні бути дотримані суворі технічні параметри. У 2026 році контроль якості вийшов на новий рівень завдяки впровадженню автоматизованих систем контролю.
| Параметр | Вимога/стандарт | Коментар експерта |
|---|---|---|
| Матеріал корпусу | Сталь 20, 09G2S, AISI 304/316, латунь LS59-1 | Потрібен сертифікат виробника металу (Mill Certificate). Використання лома заборонено. |
| Робочий тиск | До 15 МПа (газ), до 1,2–2,5 МПа (вода/піна) | Для газових систем товщина стінок є критичною. Розрахунок ведеться за формулою Барлоу з запасом запасу 1,5–2,0. |
| Різьбові з'єднання | G (трубка циліндрична), NPT, метрична | Контроль кроку різьби за допомогою калібрів. Для високих тисків рекомендується конічна різьба, ущільнена PTFE або анаеробним герметиком. |
| Зварні шви | ГОСТ 16037, ISO 5817 (рівень B або C) | 100% візуальний огляд (VT). Для критичних компонентів - рентгенографічний (РТ) або ультразвуковий (УЗ) контроль. |
| Покриття | Гаряче цинкування, порошкове фарбування, пасивація | Товщина цинкового шару не менше 40-60 мікрон. Важливо захистити внутрішню поверхню від корозії (особливо для водяних систем). |
| Точне виготовлення | ±0,1 – 0,5 мм | Залежить від типу підключення. Для фланцевих з'єднань важлива паралельність площин. |
Особливу увагу у 2026 році приділеновідстеження маркування. На кожному окремому виробі має бути проштампований номер партії, дата виготовлення та марка матеріалу. Ця вимога щодо відстеження є обов’язковою для проходження аудитів страховими компаніями та регуляторними органами.
Як вибрати постачальника для індивідуального виробництва
Вибір підрядника дляіндивідуальне виготовлення комплектуючих для систем пожежогасінняце управління ризиками. Помилка у виборі призводить не тільки до фінансових втрат, але і до затримки здачі проекту, що тягне за собою штрафи. На що звернути увагу в першу чергу?
- Наявність власного машинного парку.Уникайте посередників. Вам потрібен завод або майстерня з автоматичними поздовжньотокарними верстатами, обробними центрами з ЧПУ (3-5 осей) і зварювальними пунктами з сертифікованими зварниками (НАКС в РФ або міжнародні сертифікати IW).
- Лабораторія неруйнівного контролю (НК).Постачальник повинен мати можливість провести гідровипробування кожного виробу тиском, що перевищує робочий у 1,5 рази. Наявність власного дефектоскопа для перевірки швів – величезний плюс.
- Досвід роботи з пожежними системами.Звичайний машинобудівний завод може не знати нюансів підготовки поверхні для газових систем (знежирення, відсутність масляної плівки). Запитайте у кейсів: чи виготовляли вони раніше блоки для модулів ГПТ (газового пожежогасіння)?
- Інженерне забезпечення.Хороший виробник не просто бере креслення в роботу, але проводить аналіз технологічності конструкції (DFM). Він підкаже, як змінити конструкцію, щоб знизити вартість без втрати міцності. Наприклад, він замінить зварний вузол суцільнофрезерованим, якщо партія невелика.
- Сертифікація продукції.Переконайтеся, що виробнича система має сертифікат ISO 9001:2015. Для експорту чи роботи з державними замовниками це часто є фільтром на етапі тендеру.
Інженерні поради:«Ніколи не економте на матеріалі для газових систем. Різниця в ціні між звичайною сталлю і якісною безшовною трубою не порівнянна з вартістю наслідків розгерметизації балонів високого тиску. Потрібен вхідний контроль сировини».
Лідери ринку: приклад комплексного підходу до виробництва
При виборі партнера важливо звертати увагу на компанії, які поєднують потужну виробничу базу і жорсткий контроль якості. Яскравим прикладом такого підходу єShandong Jiasheng Machinery Manufacturing Co., Ltd.– сучасне спеціалізоване підприємство, розташоване в районі Фанцзи міста Вейфан (провінція Шаньдун, Китай).
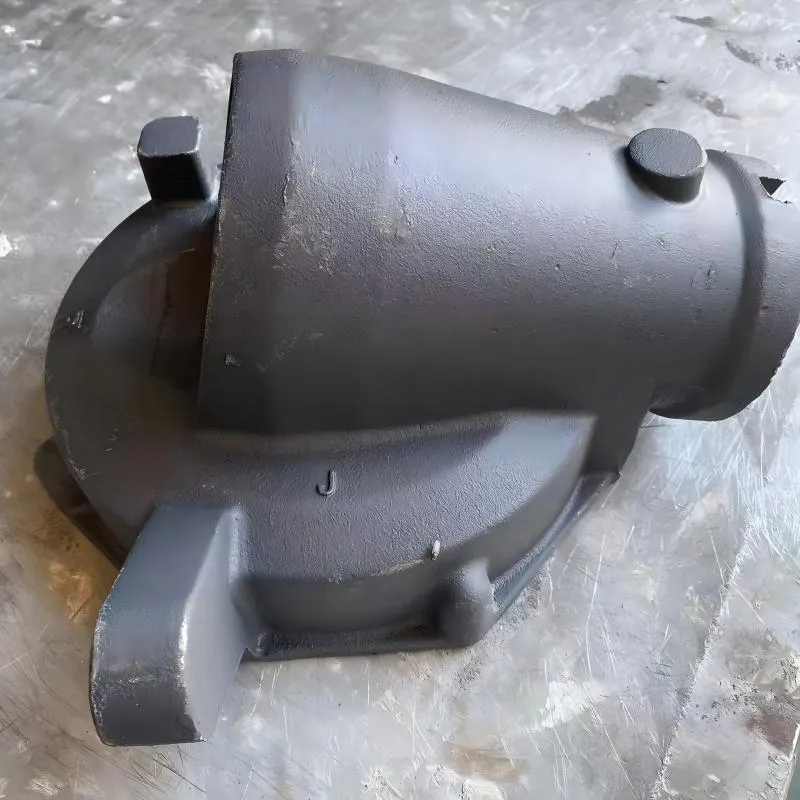
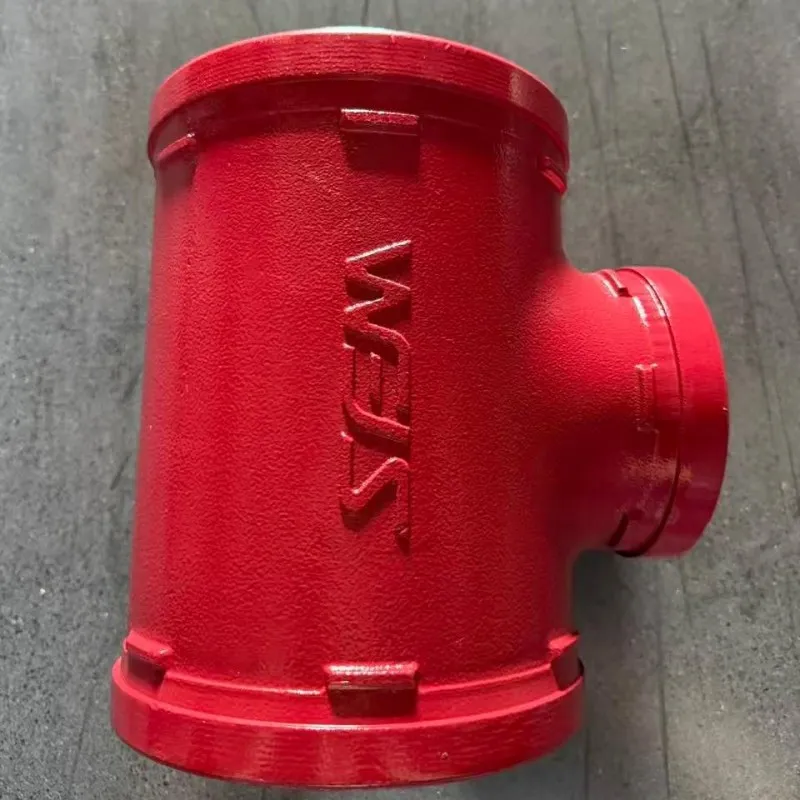
Компанія, як нова провінційна операційна структура, базується на багаторічному досвіді компанії Weifang Jiasheng Machinery Manufacturing Company LLC, яка працює з 2009 року. Основним напрямком діяльності компанії є розробка та постачання високонадійних пазових фітингів і компонентів для систем водопостачання та протипожежних трубопроводів. Продукти виготовляються в основному з високоякісного чавуну QT450-12 з використанням ущільнювальних кілець EPDM і кріплень класу 8.8 для забезпечення номінального робочого тиску 1,6 і 2,5 МПа.
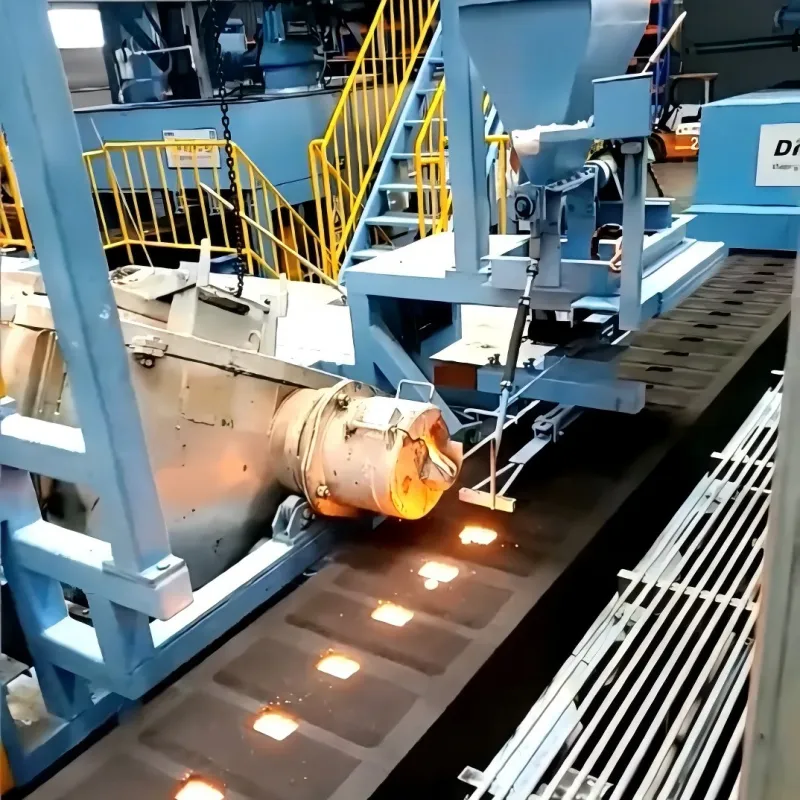
Виробнича база Shandong Jiasheng охоплює понад 10 000 квадратних метрів і оснащена сучасним обладнанням світового класу, включаючи автоматичну формувальну лінію Disa416 і повністю автоматизовану лінію Benchuang 418. Використовуючи енергозберігаючі електричні печі Rongtai, інтелектуальну систему приготування суміші та централізоване керування PLC, він може досягти річної виробничої потужності 11 000 тонн. Усі етапи – від лиття до точної обробки та антикорозійного покриття (включаючи лінію електростатичного напилення) – знаходяться під суворим автоматизованим контролем.
Якість продукції підтверджена сертифікатами пожежної безпеки CCCF та випробуваннями в Національному центрі контролю якості систем пожежогасіння. Вироби відповідають стандарту GB5135.11 щодо стійкості до тиску, герметичності та вібраційних навантажень. Компанія сертифікована за стандартами ISO9001, ISO14001 та ISO45001, що робить її надійним партнером для великих проектів, включаючи муніципальні мережі, торгові центри, лікарні та промислові парки. Компанія також надає послуги OEM, адаптуючи параметри під конкретного клієнта, що перегукується з тенденцією до індивідуалізації рішень у 2026 році.
Діапазон цін і фактори витрат у 2026 році
Ціноутворення в областііндивідуальне виготовлення комплектуючих для систем пожежогасінняу 2026 році характеризується високою волатильністю через вартість сировини та енергії. Проте можна виділити основні рушії формування остаточного кошторису.
З чого складається ціна?
- Вартість матеріалу (30–40%):Високими залишаються ціни на нержавіючу сталь і кольорові метали. Індивідуальне замовлення передбачає закупівлю матеріалу під конкретну деталь, що виключає економію на масштабі.
- Машинний час (30–35%):Амортизація верстатів з ЧПК, витрата ріжучого інструменту, електроенергії. Складна геометрія значно збільшує час обробки.
- Підготовка до виробництва (10–15%):Написання керуючих програм (G-код), виготовлення обладнання, налаштування машини. Ця стаття витрат є фіксованою і не залежить від тиражу, тому «розкладається» на кількість частин. Чим менша партія, тим вища ціна за одиницю.
- Контроль якості та документація (10%):Лабораторні дослідження, оформлення паспортів, атестація.
- Логістика та упаковка (5–10%):Захист ниток, індивідуальна упаковка для запобігання пошкодженню під час транспортування.
Орієнтовні ціни (B2B, опт, без ПДВ)
Нижче представлені середні показники ринку за 2026 рік по Росії і країнах СНД. Ціни можуть змінюватись в залежності від регіону та терміновості.
| Тип продукту | матеріал | Складність | Ціна за одиницю (руб.) При партії 10 шт. | Ціна за одиницю (руб.) При партії 100 шт. |
|---|---|---|---|---|
| Перехідник ексцентрик DN50/DN32 | Сталь 20 | Низький | 850 – 1 200 | 450-600 |
| Фланець вільний DN100 Ru16 | Сталь 09Г2С | Середній | 2 500 – 3 200 | 1 400 – 1 800 |
| Колектор розподільний (зварний) | AISI 304 | Високий | 12 000 – 18 000 | 8 500 – 11 000 |
| Насадка водяного туману | Латунь/Нержавіюча сталь | Високий (ЧПУ) | 3500 – 5000 | 2200 – 3000 |
| Сейсмостійкий кронштейн | Сталь 3 мм | Середній (згинання+зварювання) | 600 – 900 | 350 – 500 |
Важливо:При замовленні одиничних зразків (прототипів) ціна може бути в 3-5 разів вище оптової ціни за рахунок вартості доналагодження обладнання. Для зниження витрат рекомендується консолідувати замовлення на різні проекти в одну партію, якщо дозволяють терміни.
Особливості логістики та експорту
Під час роботи з міжнародними партнерами або віддаленими сайтами логістика стає частиною продукту. Компоненти систем пожежогасіння часто важкі і мають нестандартні розміри.
У 2026 році актуальні такі моменти:
- Упаковка:Різьбові частини необхідно закривати пластиковими пробками. Вироби з нержавіючої сталі не повинні контактувати з вуглецевою сталлю під час транспортування (щоб уникнути електрохімічної корозії). Використовуються дерев'яні ємності з фіксацією.
- Митне оформлення:Коди HS для арматури та арматури зазвичай знаходяться в групі 7307 або 8481. Матеріал і призначення повинні бути правильно заявлені, щоб уникнути додаткових мит.
- Час виготовлення:Стандартний термін виготовлення нестандартної партії 15-25 робочих днів. Можливі термінові замовлення (7–10 днів) з доплатою 30–50% за понаднормову роботу.
Порівняння: індивідуальне виробництво проти серійних аналогів
Чому варто доплачувати за налаштування? Давайте порівняємо два підходи.
| Критерій | Послідовні компоненти (стандарт) | Індивідуальне виготовлення (На замовлення) |
|---|---|---|
| Геометрія | Строго по ГОСТ/DIN. Суворі обмеження по кутам і розмірам. | Будь-які труднощі. Можливість обходу перешкод, інтеграція в існуючі структури. |
| Матеріали | Обмежений вибір (зазвичай чорна сталь, базова нержавіюча сталь). | Широкий вибір сплавів, в тому числі екзотичних (титан, Hastelloy) для агресивних середовищ. |
| Час доставки | Швидко (при наявності). Це займає багато часу, якщо потрібно привезти з-за кордону. | Передбачуваний. Залежить від завантаженості майстерні, але не залежить від затримок імпорту на митниці. |
| Вартість | Низький для великих обсягів. | На одиницю вище, але загальна вартість проекту може бути нижчою за рахунок оптимізації установки. |
| Надійність | Стандартний. Підходить для типових завдань. | Збільшений. Контроль кожного етапу, можливість посилити критичні ділянки. |
| застосування | Цивільне будівництво, типові склади. | Нафта і газ, енергетика, суднобудування, реконструкція складних об'єктів. |
Рекомендація:Якщо ваше приміщення має стандартне планування і немає агресивних середовищ, вибирайте серійні вироби. Якщо ви зіткнулися з необхідністю встановити систему в щільному середовищі майстерні або працювати з високим тиском або корозійними агентами -індивідуальне виготовлення комплектуючих для систем пожежогасінняє єдиним технічно грамотним рішенням.
Типові помилки при замовленні та використанні
Аналіз несправностей систем пожежогасіння показує, що до 20% проблем пов'язані з неякісними або неправильно підібраними компонентами. Ось чого слід уникати:
- Ігнорування коефіцієнта лінійного розширення.При виготовленні довгих трубопроводів з нержавіючої сталі без компенсаторів виникають величезні напруги через перепади температури. Це призводить до поломки кріплень.
- Неправильний вибір ущільнювачів.Використання гумових прокладок, нестійких до вогнегасного газу (наприклад, Novec 1230 може пошкоджувати деякі види гуми). Завжди перевіряйте сумісність матеріалів у виробника.
- Економія на гідровипробуваннях.Невиконання опресовування кожної деталі «на виліт» може призвести до того, що дефект буде виявлений тільки при прийманні системи, коли демонтаж обійдеться дорожче самого виробу.
- Відсутність захисту різьби при зберіганні.Іржа на різьбі робить неможливим герметичний монтаж. Підрядник повинен постачати деталі з консерваційним покриттям або заглушками.
- Неправильна інтерпретація креслень.Відсутність допусків на кресленні замовника. Виробник зробить це «як буває», що може не збігатися з частиною відповіді. Завжди вказуйте класи точності.
FAQ: запитання й відповіді
Питання: Чи можна замовити індивідуальне виготовлення комплектуючих систем пожежогасіння невеликою партією (1-5 штук)?
Відповідь: Так, більшість сучасних цехів з ЧПК займаються дрібносерійним виробництвом. Однак витрати на налаштування обладнання будуть включені у вартість продукції, що зробить її дорогою. Це нормально для прототипів, але невигідно для серій.
Q: Які документи ви надаєте на готову продукцію?
A: Стандартний пакет включає: паспорт виробу, сертифікат матеріалу, протокол гідровипробування, протокол візуального та вимірювального контролю (ВІК). При необхідності результати неруйнівного контролю (УЗК, РК).
Питання: Чи впливає індивідуальний дизайн на сертифікацію всієї системи пожежогасіння?
A: Так. Усі компоненти, які впливають на гідравлічну конструкцію та цілісність системи, повинні бути сертифіковані або мати технічний паспорт, що дозволяє їх використання. Наше виробництво відповідає вимогам ГОСТ і СП.
Q: Який термін служби нестандартних компонентів?
A: При правильному виборі матеріалу і дотриманні умов експлуатації термін служби становить не менше 10-15 років для сталевих виробів і до 25 років для нержавіючої сталі і латуні. Потрібна регулярна перевірка (кожні 5 років).
Q: Ви працюєте з малюнками у форматі STEP/IGES?
В: Так, ми приймаємо 3D-моделі у форматах STEP, IGES, SolidWorks. Це прискорює підготовку до виробництва та знижує ризик помилок при читанні 2D-креслень.
Висновок та рекомендації щодо закупівлі
Ринок протипожежного обладнання у 2026 році потребує гнучкості.Індивідуальне виготовлення комплектуючих для систем пожежогасінняперестав бути нішевим сервісом і став стандартом серйозних промислових проектів. Це дозволяє інженерам впроваджувати складні технічні рішення, забезпечуючи при цьому високий рівень безпеки та надійності.
Плануючи свій бюджет, враховуйте не тільки вартість самих деталей, а й витрати на інженерну підтримку та контроль якості. Дешевий підрядник, який економить на матеріалах або випробуваннях, може призвести до катастрофічних збитків у разі пожежі або помилкової тривоги системи.
Рекомендуємо комплексно підходити до вибору партнера: запитувати приклади виконаних робіт, перевіряти наявність лабораторного обладнання та уточнювати умови гарантійного обслуговування. Пам'ятайте, що якість арматури визначається не тільки зовнішнім виглядом, але і внутрішньою структурою металу, а також точністю прихованої від очей геометрії.
Щоб розрахувати вартість вашого проекту, отримати консультацію щодо матеріалів або замовити комерційну пропозицію, зв'яжіться з нашими інженерами. Ми готові до реалізаціїіндивідуальне виготовлення комплектуючих для систем пожежогасіннябудь-якої складності з дотриманням термінів та нормативних вимог.
Готові обговорити ваш проект?
Надішліть креслення або технічні умови у відділ продажів. Розрахунок вартості займе не більше 24 годин.
→Отримайте оцінку вартості та консультацію інженера